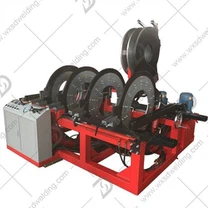
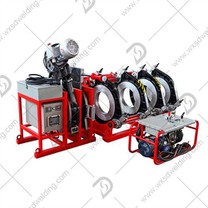
1. Collegare l'alimentazione di ciascuna parte della macchina hot melt pe e l'alimentazione deve essere collegata a terra. Allo stesso tempo, assicurarsi che la superficie della piastra riscaldante sia pulita e priva di graffi.
2. Collegare la stazione di pompaggio e il telaio con cavi idraulici. Prima del collegamento, controllare e pulire lo sporco in corrispondenza del giunto per evitare che lo sporco penetri nel sistema idraulico e danneggi i componenti idraulici; dopo aver collegato il cavo idraulico, la parte del giunto deve essere bloccata per evitare il pericolo di apertura del giunto durante il lavoro ad alta pressione.
3. Fissare i tubi (raccordi) da saldare e fissarli al telaio. Quando si saldano tubi di grande diametro, è meglio utilizzare giunti per tubi scartati o staffe speciali per livellare per proteggere i tubi e ridurre l'attrito durante la saldatura. .
4. Aprire il telaio, inserire la fresa, ruotare la manopola di bloccaggio e fissare la fresa sul telaio. Quando si avvia la stazione di pompaggio, deve essere eseguito quando la maniglia di controllo della direzione è in posizione neutra ed è severamente vietato avviare ad alta pressione.
5. Avviare la fresa, chiudere l'attrezzatura e tagliare la faccia terminale del tubo (raccordo per tubi).
6. Quando si forma un taglio continuo, ridurre la pressione, aprire l'attrezzatura e chiudere la fresa. Questo processo deve essere eseguito nell'ordine di ridurre prima la pressione, quindi aprire l'attrezzatura e infine chiudere la fresa.
7. Rimuovere la fresa, chiudere la fascetta e controllare lo spazio tra le due estremità del tubo. Quando si rimuove la fresa dal telaio della macchina, evitare la collisione tra la fresa e la superficie frontale e la rifresatura se si è verificata; non toccare l'estremità fresata o essere contaminato da olio.
8. Verificare la coassialità del tubo. Quando lo spazio tra le due estremità e la quantità di disallineamento non possono soddisfare i requisiti, la saldatura da saldare deve essere nuovamente bloccata, fresata e il passaggio successivo può essere eseguito dopo aver superato il test.
9. Controllare se la temperatura della piastra riscaldante è adeguata. La spia rossa della piastra riscaldante dovrebbe essere accesa o lampeggiare. Dopo l'accensione della prima luce sulla piastra riscaldante, è meglio attendere altri 10 minuti per utilizzarla per uniformare la temperatura dell'intera piastra riscaldante.
10. Posizionare sulla cremagliera una piastra riscaldante con una temperatura adeguata, chiudere l'apparecchio e impostare la pressione dell'impianto P1.
11. Quando il rigonfiamento tra i tubi (raccordi per tubi) è uniforme e l'altezza raggiunge il requisito, ridurre la pressione a P2 per approssimare la pressione di trascinamento e premere contemporaneamente il pulsante del timer endotermico per avviare la registrazione del tempo endotermico.
12. Raggiunto il tempo endotermico, aprire velocemente l'apparecchio e rimuovere la piastra riscaldante. Quando si prende la piastra riscaldante, evitare la collisione con la superficie terminale fusa; se si è verificato, riavviare l'intero processo di saldatura dopo che la superficie terminale fusa si è completamente raffreddata.
13. Chiudere rapidamente l'apparecchiatura e regolare uniformemente la pressione su P3 entro il tempo specificato e premere contemporaneamente il timer per registrare il tempo di raffreddamento.
14. Una volta raggiunto il tempo di raffreddamento, ridurre la pressione a zero, aprire l'apparecchio e rimuovere il tubo saldato (raccordo per tubi). Prima di scaricare il tubo, la pressione dell'impianto deve essere ridotta a zero; se la saldatrice deve essere spostata, il cavo idraulico deve essere rimosso e il lavoro a prova di polvere sul giunto deve essere eseguito in tempo.